不同炉膛尺寸的真空烧结炉,在处理量、能耗及烧结效率上有何差异?
真空烧结炉广泛应用于硬质合金、粉末冶金、陶瓷及先进材料的制备,其炉膛尺寸(通常指有效加热区的容积)对处理量、能耗和烧结效率具有显著影响,合理选择需综合考量生产需求与运行成本。
一、处理量差异
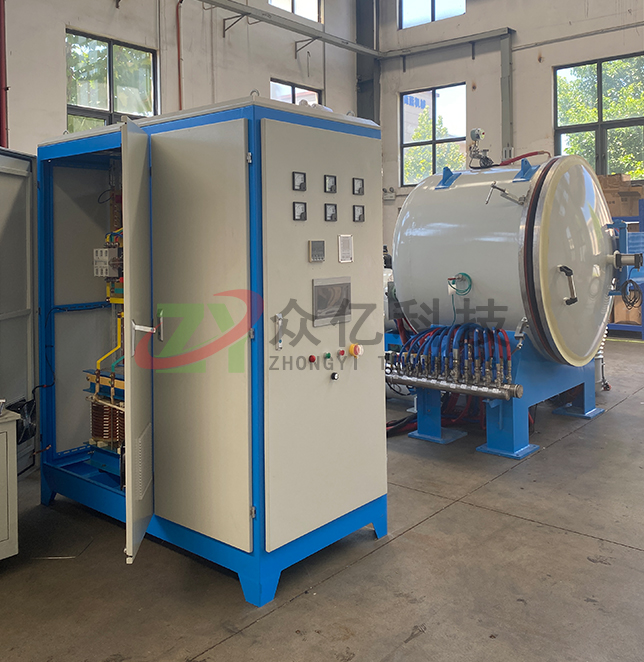
处理量与炉膛有效容积直接相关。大炉膛真空烧结炉(如Φ600×900mm以上)可一次性装载大量工件或大型组件,适合规模化连续生产,显著提升单批次产量,降低单位产品的装出炉频率和人工成本。小炉膛炉型(如Φ200×300mm)处理能力有限,适用于实验室研发、小批量定制或精密零件生产,灵活性高但产能较低。值得注意的是,若大炉膛长期低负荷运行,将导致设备利用率低下,变相增加单位产品分摊成本。
二、能耗特性对比
单位能耗:大炉膛炉体热容量大,保温层总厚度增加,散热表面积相对体积比例较小,热损失率低,保温性能更优。在满载运行时,其单位产品能耗(kWh/kg)通常低于小炉膛炉。而小炉膛虽总功率小,但单位物料所分摊的炉体蓄热和散热损失更大,能效相对较低。
总能耗与加热时间:大炉膛所需加热功率高,升温至烧结温度(常达1500–2200℃)的时间更长,初始能耗高;小炉膛热惯性小,升温快,启动能耗低,适合频繁启停的间歇作业。
不同炉膛尺寸的真空烧结炉,在处理量、能耗及烧结效率上有何差异?
三、烧结效率与温度均匀性
烧结效率:大炉膛若设计不合理,易出现中心与边缘温差大(>±10℃),影响产品一致性,需依赖多区控温、优化辐射屏结构来改善。现代大型炉配备分区加热与智能温控系统,可保障高均匀性。小炉膛空间紧凑,温度场更易均匀,有利于高质量烧结。
抽真空效率:大炉膛容积大,抽真空至高真空度(如10⁻²~10⁻³Pa)所需时间更长,真空泵组配置要求更高,影响整体周期效率。
结论
大炉膛炉适合大批量、稳定生产的高效低耗场景;小炉膛则胜在灵活、响应快,适合研发与小批量高精度烧结。选择时应根据产量、产品规格和工艺稳定性需求权衡,确保炉膛利用率蕞大化,实现能效与效益的平衡。
Copyright © 2026 株洲众亿科技有限公司 All Rights Reserved 湘ICP备2023001728号-1
技术支持 : 蒲公英网站建设