真空烧结炉的真空度达不到设定标准,常见的故障原因及排查方法是什么?
真空烧结炉真空度达不到设定标准是一个常见但严重的问题,会直接导致产品氧化、脱碳或性能下降。其故障原因和排查应遵循从简到繁、由外到内的原则。
常见故障原因及排查方法如下:
密封系统泄漏:这是蕞普遍的原因。
原因:炉门、观察窗、电极引入装置、热电偶套管等处的密封圈(通常为O型橡胶圈或金属垫)存在老化、破损、安装不当或密封槽内有异物,导致外界空气被吸入真空腔体。
排查:
初步检查:在无加热状态下启动真空泵,用手或听音棒在可能泄漏的点附近移动,感受或倾听是否有气流被吸入的“嘶嘶”声。
保压测试:关闭所有阀门,使炉体与真空泵隔离,观察真空计读数。如果压力快速回升,表明存在较大漏点。
氦质谱检漏:这是蕞精确的方法。向怀疑部位喷吹氦气,通过连接的氦质谱检漏仪能精确定位微小漏点。
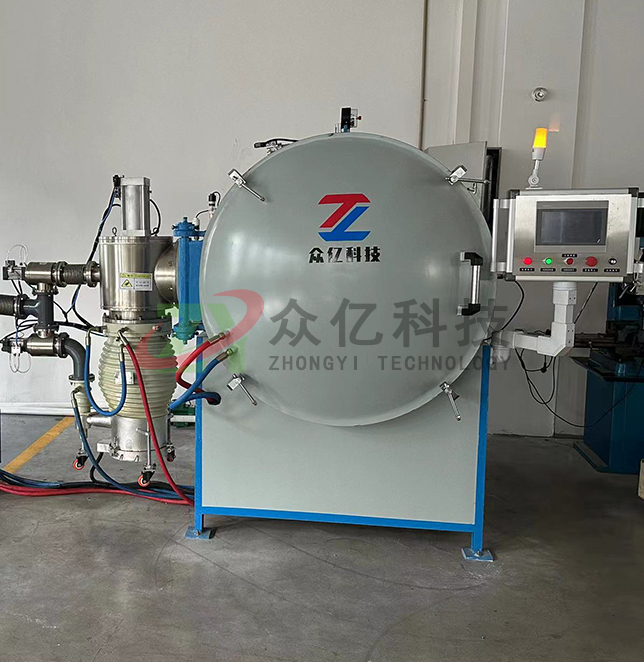
真空泵系统效能下降:
真空烧结炉的真空度达不到设定标准,常见的故障原因及排查方法是什么?
原因:
泵油问题:机械泵或罗茨泵的油位过低、油质乳化、污染或氧化,严重影响抽气效率。
泵体故障:泵内零件磨损、旋片卡死、罗茨泵转子间隙变大或冷却效果不佳。
过滤器堵塞:泵入口处的粉尘过滤器或出口的油气过滤器被工艺过程中挥发的粉尘、粘结剂等堵塞,形成节流。
排查:
检查各泵油位、油颜色和粘度,必要时更换。
触摸泵体,检查运行温度是否异常过高。
检查过滤器前后压差,或临时旁通过滤器测试,若真空度改善则需清洗或更换滤芯。
工艺操作与物料影响:
原因:
物料放气:炉内装载的粉末压坯含有大量润滑剂或粘结剂,在升温时大量挥发,其放气速率超过了真空泵的抽速。
炉内污染:炉壁、隔热屏、发热体上积累的挥发物在下次加热时再次释放。
排查:
检查工艺曲线,确认在粘结剂剧烈挥发的低温阶段是否设置了足够的保温平台和慢速升温速率,以便泵系统能有效抽出气体。
观察故障是否在特定产品或工艺下发生。定期对炉膛进行高温烘烤和清洁,去除残留污染物。
系统性遵循以上排查步骤,通常能定位并解决绝大多数真空度不达标的问题。
Copyright © 2026 株洲众亿科技有限公司 All Rights Reserved 湘ICP备2023001728号-1
技术支持 : 蒲公英网站建设