针对超细粉末、异形结构工件,真空热压烧结炉需做哪些炉膛结构或加压方式优化?
发布人:admin
发布时间:2025.11.28 07:07:17
浏览量:51
针对超细粉末与异形结构工件,真空热压烧结炉必须在炉膛结构与加压方式上进行针对性优化,以解决其易氧化、流动性差及受热受压不均的核心难题。
在炉膛结构方面,首要优化在于设计并采用多区独立控温系统。异形工件轮廓复杂,在传统均匀热场中极易因热量传递速度不同导致局部过热或欠烧。通过炉膛周边及上下多个加热区的独立精确控温,可动态补偿热损失差异,为工件营造一个近乎等温的烧结环境,确保材料微观组织均匀转变。其次,炉膛内部需配置高效的石墨或金属隔热屏,其目的是实现更快速的升温和冷却,这对于抑制超细粉末在高温长时间停留下的晶粒异常长大至关重要。
针对超细粉末、异形结构工件,真空热压烧结炉需做哪些炉膛结构或加压方式优化?
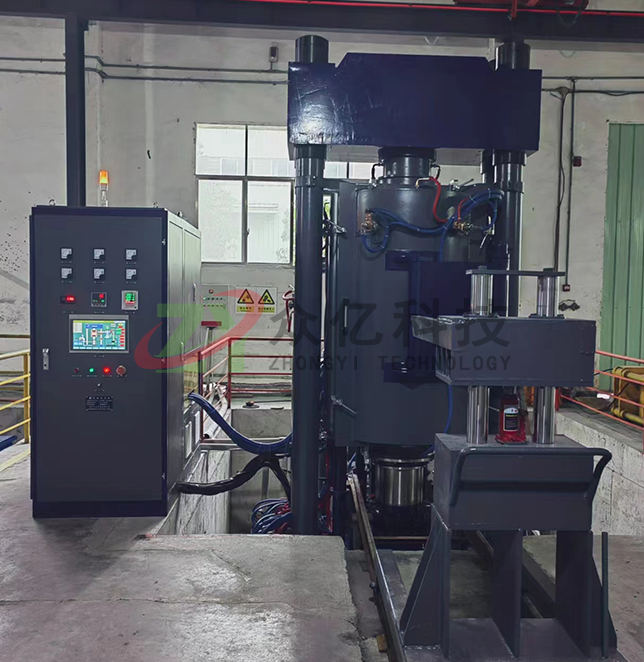
在加压方式上,传统的单向加压对于异形结构会产生应力集中,导致密度不均甚至开裂。因此,必须优化为多向加压系统。其中,双向加压(即上下冲头同时运动)是基础要求,它能有效减少粉末体内部的相对位移和摩擦效应,改善密度分布。对于深腔、薄壁等极端复杂结构,则需考虑采用更先进的等静压方式,即在烧结过程中引入高压惰性气体,使工件在各个方向上受到均匀的压力。这种“气态”加压模式能无死角地传递压力,彻底解决异形件角落部位致密度不足的问题,实现整体均匀致密化。
通过这些炉膛热场与加压系统的协同优化,才能确保超细粉末活性得到控制,并使得异形结构工件的每一个复杂部位都能获得一致且优异的烧结质量。
Copyright © 2026 株洲众亿科技有限公司 All Rights Reserved 湘ICP备2023001728号-1
技术支持 : 蒲公英网站建设