烧结件粘结变形、批次一致性差?
真空烧结炉在批量生产中遇到的另一类常见问题是“烧结件粘结”和“批次一致性差”。烧结件之间或与承烧板之间的粘结,不仅影响产品外观,还可能导致产品报废;而同一炉次中上下层产品性能差异大,则意味着炉膛温度场存在不均匀性。造成这些问题的原因通常有两个:一是炉内温度分布不均,二是烧结过程中气氛流动不佳。株洲众亿科技的真空烧结炉在炉膛设计上充分考虑了温度均匀性问题,采用合理的加热元件布局和隔热结构,确保工作区内的温差控制在很小范围内。炉内使用的耐火材料全部经过精心选型和工艺验证,在保证保温性能的同时,避免挥发物污染产品。
真空烧结炉的承烧板和舟皿设计对防止粘结同样重要。对于易与陶瓷舟皿发生反应的物料,建议在承烧板上铺设隔离层(如氧化铝粉末、石墨纸等),或在产品与舟皿之间涂刷隔离涂料。株洲众亿的技术团队可为用户提供舟皿材质和隔离方案的建议,帮助用户找到z适合其物料的防粘结措施。此外,真空烧结炉的烧结工艺也需要针对物料特性进行优化——升温速率过快可能导致有机物分解产生的气体来不及排出,造成产品内部产生气泡或层间开裂;保温温度过高或时间过长则可能引起液相过度流动,导致产品变形。
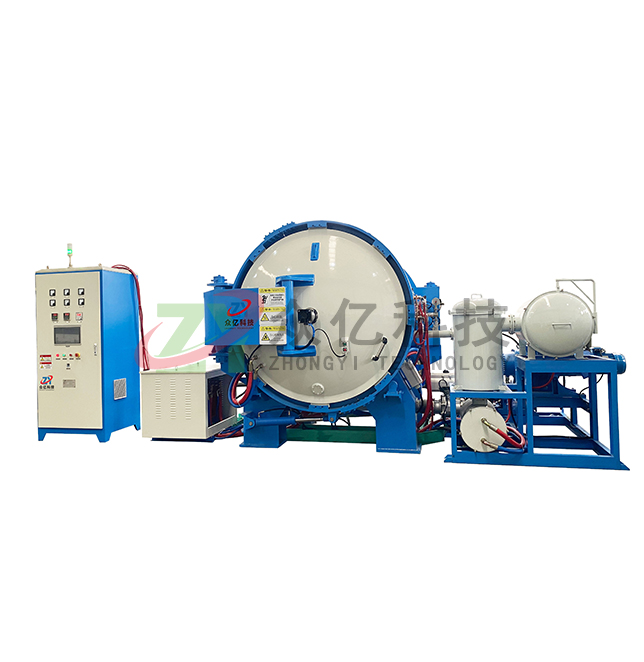
真空烧结炉的冷却效率直接影响生产周期和产品性能。传统烧结炉在烧结完成后自然冷却,降温时间长达数十小时,设备利用率低。株洲众亿的真空烧结炉配置了快冷系统,相对于传统设备降温时间长的问题,极大缩短了冷却时间,提高了生产效率。快冷系统通过向炉内充入高纯惰性气体并启动循环风机,强制对流换热,使降温速度可控且均匀。需要注意的是,对于某些对冷却速度敏感的材料(如容易产生热裂纹的硬质合金),应采用分级冷却或慢速冷却,避免因热应力导致产品开裂。真空烧结炉的PLC控制系统可以预设多段降温曲线,满足不同材料的冷却工艺要求。
在真空烧结炉的日常维护中,炉膛清洁度和真空泵油的状态值得重点关注。烧结过程中物料挥发出的残留物会污染炉膛内壁和保温材料,长期积累后可能影响真空度和温度均匀性。建议定期对炉膛进行“空烧清洗”——在真空条件下将炉膛加热至高于正常烧结温度,使污染物挥发并被真空泵抽出。同时,真空泵油需要定期更换,以保证抽气效率。株洲众亿科技为用户提供真空烧结炉的全面售后服务,包括安装调试、操作培训、维护保养和故障维修,确保用户设备长期稳定运行。
Copyright © 2026 株洲众亿科技有限公司 All Rights Reserved 湘ICP备2023001728号-1
技术支持 : 蒲公英网站建设